


Svetsning är ett av de mest kritiska stegen iSSAW Rörproduktioneftersom kvaliteten på spiralsvetssömmen direkt påverkar styrkan, tryckmotståndet, hållbarheten och livslängden för det färdiga röret. SSAW-rör tillverkas genom att forma ett stålband till en spiralform och kontinuerligt svetsa kanterna med den nedsänkta bågsvetsningsprocessen. Under denna process,svetstrådochsvetsflödearbeta tillsammans för att skapa en stark och pålitlig svetsfog.
Även om svetstråd och flussmedel utför olika funktioner, måste de väljas som en kompatibel kombination. Desvetstrådtillhandahåller tillsatsmetallen, medan flussmedlet skyddar den smälta svetsbadet och påverkar bågstabilitet, penetration, svets-metallkemi och slaggbildning. Att välja fel kombination kan leda till svetsfel, instabil produktion och inkonsekventa mekaniska egenskaper.
|
Svetstillsatsmaterial |
Huvudfunktion |
Stor kvalitetspåverkan |
|
Svetstråd |
Ger tillsatsmetall |
Svetsstyrka och kemi |
|
Svetsflöde |
Skyddar och stödjer svetsbadet |
Bågstabilitet, penetration, slaggbildning |
|
Tråd + flux kombination |
Skapar hela svetssystemet |
Övergripande svetskvalitet |
Vad är svetstråd?
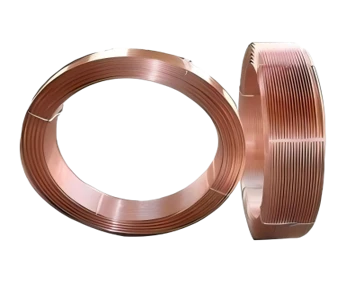
Svetstrådär en kontinuerligt matad förbrukningsbar elektrod som används vid nedsänkt bågsvetsning. En elektrisk ljusbåge genereras mellan tråden och stålbandet, som producerar tillräckligt med värme för att smälta tråden och stålets kanter. Det smälta materialet stelnar sedan och bildar svetsfogen.
Den kemiska sammansättningen, diametern, klassificeringen och mekaniska egenskaperna hos svetstråden påverkar direkt den färdiga svetsen. Olika rörkvaliteter och väggtjocklekar kan kräva olika svetstrådar. Därför bör tråden väljas enligt basstålet, erforderliga svetsegenskaper, svetsförfarande och tillämplig standard.
Vad är svetsflöde?
Svetsflödeär ett granulärt material placerat över svetszonen under nedsänkt bågsvetsning. Ljusbågen arbetar under flussskiktet, medan det smälta flussmedlet bildar en skyddande slagg över svetsbadet.
Svetsflöde för SSAW Rörutför flera funktioner. Det skyddar den smälta svetsen från atmosfärisk förorening, hjälper till att stabilisera bågen, påverkar penetration och vulstform och kan påverka svetsmetallens kemiska sammansättning och mekaniska egenskaper.
Fluxkvaliteten bör därför väljas noggrant snarare än bara baserat på pris eller tillgänglighet.
Hur svetstråd och flussmedel fungerar tillsammans
Svetstrådochflödebilda ett kombinerat svetssystem. Tråden tillför tillsatsmetallen, medan flussmedlet styr miljön kring svetsen och bidrar till processens metallurgiska beteende.
Prestandan för denna kombination beror på flera faktorer, inklusive stålkvalitet, rörväggstjocklek, svetsström, spänning, svetshastighet, tråddiameter och nödvändiga mekaniska egenskaper.

|
Faktor |
Effekt på svetsning |
|
Stålkvalitet |
Bestämmer nödvändiga svetsegenskaper |
|
Svetstråd |
Påverkar fyllmedels-metallkemi och styrka |
|
Flöde |
Påverkar bågstabilitet och svets-metallbeteende |
|
Nuvarande |
Påverkar värmetillförsel och penetration |
|
Spänning |
Påverkar bågegenskaper och pärlform |
|
Svetshastighet |
Påverkar värmetillförsel och svetsstorlek |
|
Tråddiameter |
Påverkar avsättningshastigheten |
|
Fluxmatning |
Hjälper till att upprätthålla konsekvent ljusbågsskydd |
Vikten av svetstrådskvalitet
Desvetstrådkvalitet måste vara kompatibel med stålet som används för rörtillverkning. Eftersom tråden blir en del av svetsmetallen har dess kemiska sammansättning och klassificering en direkt effekt på den slutliga svetsen.
En olämplig tråd kan resultera i otillräcklig draghållfasthet, dålig seghet, överdriven hårdhet eller en olämplig svets-metallsammansättning. För rörledningar och konstruktionsapplikationer bör tråden därför väljas i enlighet med det färdiga rörets erforderliga prestanda.
Rörkvaliteter med högre-hållfasthet kan kräva noggrant matchade svetstillsatsmaterial för att säkerställa att svetsen inte blir den svagare delen av fogen.
Vikten av svetsflödesgrad
Graden av flöde är lika viktig. Olika flussmedel har olika kemiska sammansättningar, basicitetsnivåer, smältegenskaper och partikelstorlekar. Dessa egenskaper påverkar svetsbågen, penetrationen, slaggbildningen, svetsens utseende och slutliga svetsegenskaper.
Det dyraste flödet är inte automatiskt det bästa flödet. Det korrektaSvetsflöde för SSAW-rörär den som är korrekt matchad med svetstråd, stålkvalitet, svetsparametrar och tillämplig rörstandard.
Av denna anledning bör tillverkare utvärdera hela svetssystemet snarare än att välja flussmedel självständigt.

Effekt på svetsstyrkan
Spiralsvetssömmen måste motstå de mekaniska och operativa belastningar som anbringas på röret. I rörledningsapplikationer kan svetsen utsättas för inre tryck, externa belastningar, vibrationer, temperaturförändringar och andra driftsförhållanden.
Svetstråden bidrar direkt till svets-metallstyrkan, medan flussmedlet kan påverka svets-metallkemi och stelning. En korrekt vald tråd- och flussmedelskombination kan hjälpa till att uppnå den erforderliga draghållfastheten, sträckgränsen, segheten och duktiliteten.
|
Svetsfastighet |
Inverkan av Wire och Flux |
|
Draghållfasthet |
Starkt påverkad av svets-metallkomposition |
|
Sträckstyrka |
Beror på svets-metallegenskaper |
|
Slagseghet |
Influerad av förbrukningsvaror kombination och svetsförhållanden |
|
Duktilitet |
Påverkas av svets-metallkemi och mikrostruktur |
|
Hårdhet |
Influerad av sammansättning och värmetillförsel |
Inverkan på svetspenetration
Korrekt inträngning är avgörande för att producera en pålitlig svetsfog. UnderSSAW produktion, svetsström, spänning, färdhastighet, tråddiameter, trådposition och flödesegenskaper samverkar för att bestämma mängden värme som levereras till svetsområdet.
Otillräcklig penetration kan resultera i en ofullständig fog, medan överdriven penetration kan skapa oönskad svetsgeometri. Tillverkare bör därför fastställa lämpliga svetsparametrar för varje tråd- och flussmedelskombination och övervaka dem kontinuerligt under produktionen.
 Roll i att förebygga svetsfel
Korrekt valdFörbrukningsmaterial för nedsänkt bågsvetsningkan bidra till att minska risken för flera vanliga svetsfel. Dessa inkluderar porositet, slagginslutningar, ofullständig smältning, ofullständig penetrering, sprickor, underskärning och oregelbunden svetsbildning.
Men förbrukningsvaror är bara en del av defektförebyggandet. Stålrenhet, kantförberedelse, formningsnoggrannhet, svetsuppriktning, svetsström, spänning, färdhastighet och utrustningens skick kan också ha stora effekter på svetskvaliteten.
Därför bör fabriker undersöka hela svetsprocessen när defekter uppstår istället för att automatiskt skylla på svetstråden eller flussmedlet.
Fuktkontroll av svetsflöde
Fukt är en av de viktigaste faktorerna att kontrollera vid användningsvetsflöde. Flussmedel som absorberar överdriven fukt kan negativt påverka svetsprestandan och kan bidra till porositets- eller väterelaterade-problem under ogynnsamma förhållanden.
Fabriker bör lagra flussmedel i torra förhållanden och följa tillverkarens krav för torkning, konditionering och lagring. När flussmedlet har torkats bör det skyddas från fukt under transport och hantering.
|
Fluxhanteringsstadiet |
Viktig försiktighetsåtgärd |
|
Lagring |
Håll flussmedlet torrt och skyddat |
|
Öppning |
Undvik onödig exponering för fukt |
|
Torkning |
Följ tillverkarens krav |
|
Överföra |
Skydda konditionerat flussmedel från fukt |
|
Produktion |
Upprätthåll kontrollerad fluxmatning |
|
Återhämtning |
Screen och hantera återvunnet flöde på rätt sätt |
Korrekt förvaring av svetstråd
Svetstrådbör också förvaras i en ren och torr miljö. Exponering för fukt, olja, damm och korrosion kan påverka trådmatningen och svetsstabiliteten negativt.
Olika trådkvaliteter och diametrar bör tydligt identifieras och förvaras separat. Korrekt lagerhantering förbättrar också spårbarheten och minskar risken för att använda fel förbrukningsmaterial under produktionen.
Svetsning av trådmatningskontroll
Desvetstrådmåste kontinuerligt och exakt levereras till svetszonen. Problem med trådmatningssystemet kan orsaka båginstabilitet, oregelbunden svetsbildning, inkonsekvent avsättning och produktionsavbrott.
Operatörer bör regelbundet inspektera trådstyrningar, matningsrullar, kontaktkomponenter och inriktning. Att hålla dessa komponenter i gott skick hjälper till att upprätthålla stabil svetsning under helaSSAW Rörproduktionbehandla.
Flux partikelstorlek och matning
Fluxpartikelstorlek kan påverka matningsstabilitet, ljusbågtäckning och slaggbildning. Konsekvent partikelstorlek hjälper till att upprätthålla enhetlig flödestäckning över svetsområdet.
För mycket damm, överdimensionerade partiklar eller inkonsekvent material kan störa flödesmatningssystemet. Fabrikerna bör därför upprätthålla korrekt flödeskvalitet och regelbundet inspektera utfodringsutrustningen.
Återställd Flux Management
Under kontinuerlig produktion kan oanvänt flussmedel ofta samlas upp och återvinnas. Återvunnet flussmedel kan dock innehålla slaggpartiklar, metallpartiklar, damm och andra föroreningar.
Före återanvändning bör återvunnet flussmedel bearbetas enligt tillverkarens rekommendationer. Silning och rengöring kan behövas för att avlägsna oönskade partiklar.
Återvunnet flussmedel bör aldrig återanvändas utan korrekt kontroll eftersom förorenat material kan negativt påverka svetsstabiliteten och svetskvaliteten.
Svetsparametrar och förbrukningsvaror
Svetstrådoch flussmedel måste alltid användas med lämpliga svetsparametrar. Viktiga parametrar inkluderar svetsström, spänning, svetshastighet, tråddiameter, trådförlängning och flödesmatningshastighet.
När en fabrik ändrar tråd eller flussmedelsgrad, bör svetsproceduren ses över. En ny kombination av förbrukningsvaror kan bete sig annorlunda och kan kräva parameterjusteringar eller ytterligare kvalifikationstestning.
Urval enligt stålkvalitet
Olika stålkvaliteter har olika svetskrav. En kombination som är lämplig för standardkonstruktionsstål kanske inte är lämplig för rörledningsstål med högre-hållfasthet.
För krävande applikationer bör tillverkare överväga:
- Svetshållfasthet
- Sträckstyrka
- Slagseghet
- Svets-metallkemi
- Vätgaskontroll
- Värmetillförsel
- Servicevillkor
Svetstillsatsmaterialen bör väljas enligt den faktiska rörspecifikationen snarare än att använda samma kombination för varje produkt.
Svetstillsatser och rörtjocklek
Rörväggtjockleken kan också påverka valet av svetstillsatsmaterial och parametrar. Tjockare material kräver i allmänhet större värmetillförsel och noggrant kontrollerade svetsförhållanden för att uppnå tillräcklig penetration och smältning.
|
Rörskick |
Huvudsaklig hänsyn |
|
Tunt-väggrör |
Undvik överdriven värmetillförsel |
|
Medium-väggrör |
Upprätthåll en balanserad penetration |
|
Tjockt-väggrör |
Säkerställ tillräcklig penetration och sammansmältning |
|
Hög-hållfast rör |
Kontrollera värmetillförsel och seghet |
|
Tryckrör |
Upprätthåll strikta svetskvalitetskrav |
Kvalitetskontroll av svetstråd och flussmedel
En professionell fabrik bör upprätta ett kvalitetskontrollsystem för svetsningsvaror. Inkommande material bör kontrolleras för kvalitet, klassificering, tillverkare, batchnummer, förpackningsskick och relevanta certifikat.
Under lagring och produktion bör fabriken kontrollera fukt, kontaminering, utfodringsförhållanden och materialidentifiering. Satsregister bör också föras så att fabriken kan identifiera vilka förbrukningsvaror som använts under en viss produktionsperiod.
Denna spårbarhet är särskilt värdefull när man undersöker svetsfel eller svarar på kundernas kvalitetskrav.
Vanliga misstag i förbrukningsmaterialhantering
Fabriker bör undvika att välja svetstråd ochflödeendast baserat på pris. Den billigaste förbrukningsvaran ger kanske inte den prestanda som krävs, medan en dyr förbrukningsvara inte nödvändigtvis är lämplig för alla applikationer.
Ett annat vanligt misstag är att blanda olika kvaliteter av tråd eller flussmedel. Material ska vara tydligt märkta och förvaras separat. Fabriker bör också undvika att byta tillsatsmaterial utan att se över svetsproceduren eftersom olika kombinationer kan ge olika svetsresultat.
Dålig förvaring är ett annat stort problem. Fukt, damm, olja och korrosion kan påverka förbrukningsmaterials prestanda negativt.
Hur man väljer rätt svetstråd och flussmedel
Urvalsprocessen bör börja med stålkvaliteten och rörspecifikationen. Tillverkare bör då överväga rörtjocklek, erforderlig svetshållfasthet, slagseghet, produktionshastighet, svetsutrustning och tillämpliga standarder.
Tråden och flussmedlet bör väljas som en kompatibel kombination och verifieras under de avsedda svetsförhållandena.
|
Urvalsfaktor |
Varför det spelar roll |
|
Stålkvalitet |
Bestämmer nödvändiga svetsegenskaper |
|
Rörtjocklek |
Påverkar värmetillförsel och penetration |
|
Svetstrådskvalitet |
Bestämmer fyllmedels-metallegenskaper |
|
Fluxgrad |
Påverkar båg- och svets-beteende |
|
Svetshastighet |
Påverkar värmetillförseln |
|
Rörapplikation |
Bestämmer nödvändig prestanda |
|
Tillämplig standard |
Definierar kvalitets- och testkrav |
Viktigt för en modern SSAW-produktionslinje
För en hög-kapacitetSSAW Rörproduktionlinje, svetstillsatsmaterial påverkar både produktkvalitet och tillverkningseffektivitet. Stabil trådmatning och konsekvent flödesprestanda hjälper till att upprätthålla kontinuerlig svetsning och minskar onödiga produktionsavbrott.
Korrekt val av förbrukningsmaterial kan minska omarbetning, lägre kasseringsfrekvens, förbättra svetskonsistensen och öka den totala produktiviteten. Detta blir särskilt viktigt vid produktion av stora mängder rör för olje- och gasledningar, vattenöverföringssystem, pålningsprojekt och större infrastrukturtillämpningar.
Svetstillsatser och övergripande kvalitetskontroll
Svetstrådochflödeär kritiska komponenter iSSAW Rörsvetsning, men de är inte de enda faktorerna som bestämmer rörkvaliteten. Den kompletta produktionsprocessen måste också kontrollera stålspolens kvalitet, bandinriktning, kantförberedelse, spiralformning, svetsparametrar, utrustningens skick, oförstörande testning, dimensionsnoggrannhet, hydrostatisk testning och slutlig inspektion.
Även de bästa svetstillsatserna kan inte kompensera för dåligt råmaterial, felaktig formning, skadad utrustning eller felaktiga svetsparametrar. Produktion av SSAW-rör av hög-kvalitet kräver därför att alla produktionssteg samverkar under kontrollerade förhållanden.
Sammanfattning
Svetstrådochsvetsflödeär viktiga förbrukningsvaror i SSAW-rörproduktion, och deras kvalitet och kompatibilitet har en direkt inverkan på svetsprestanda. Svetstråden tillhandahåller tillsatsmetallen, medan flussmedel skyddar svetsbadet och påverkar bågstabilitet, penetration, slaggbildning och svets-metallegenskaper.
Det korrektaSvetstråd för SSAW-rörochSvetsflöde för SSAW-rörbör väljas enligt stålkvalitet, rörtjocklek, erforderliga mekaniska egenskaper, svetsparametrar och tillämpliga standarder. Korrekt förvaring, fuktkontroll, utfodring, hantering och spårbarhet är lika viktigt.
Genom att behandla undervattensbågssvetsningsvaror som kritiska komponenter i produktionsprocessen kan tillverkare uppnå stabilare svetsning, minska defekter, förbättra produktionseffektiviteten och producera pålitliga SSAW-rör för krävande rörledningar, strukturella och industriella tillämpningar.


